概述
本文件介绍带机械防脱圈轮毂的结构特点、通用推荐装配与拆卸步骤,以及在装配和车辆使用过程中必须遵守的安全措施。装配与安装必须由具备资质的专业人员完成。因错误装配或安装造成的产品、车辆损坏以及人身伤害,SKILL FORGED WHEELS 不承担责任。
机械防脱圈轮毂的结构特点
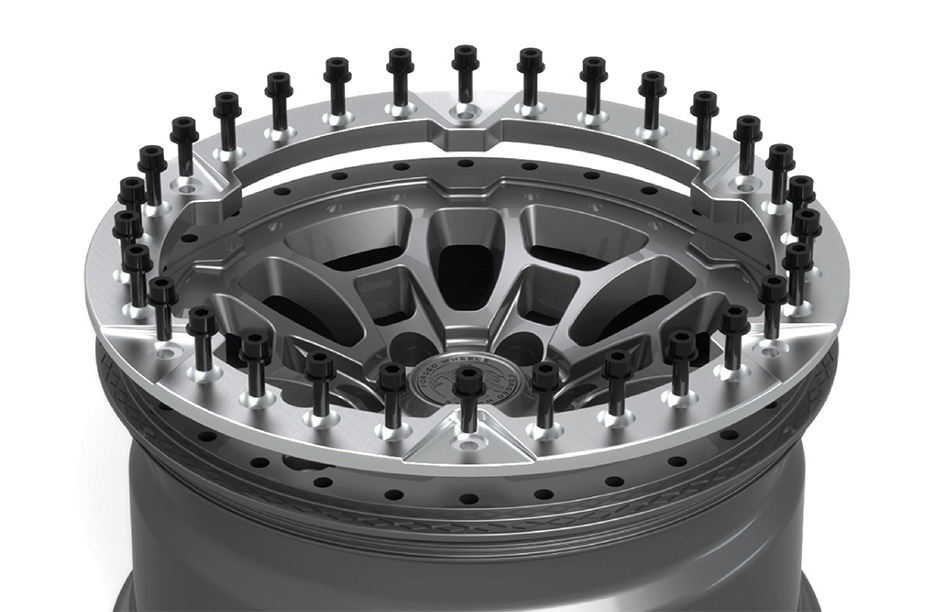
本文件所述机械防脱圈轮毂,是由带防脱圈支承面的轮毂、对轮胎外侧胎圈施加夹紧力的防脱圈压环,以及产生该夹紧力的一组螺栓组成的总成。本文件不涉及面向其他行业或由其他制造商生产的其他类型机械防脱圈轮毂。下图展示了系统组成部件。
普通轮毂仅依靠轮胎内部气压,使胎圈与轮辋之间保持密封。机械防脱圈轮毂则通过一组拧入轮毂的螺栓产生压紧力,并借助防脱圈压环机械夹紧轮胎外侧胎圈,从而实现固定与密封。
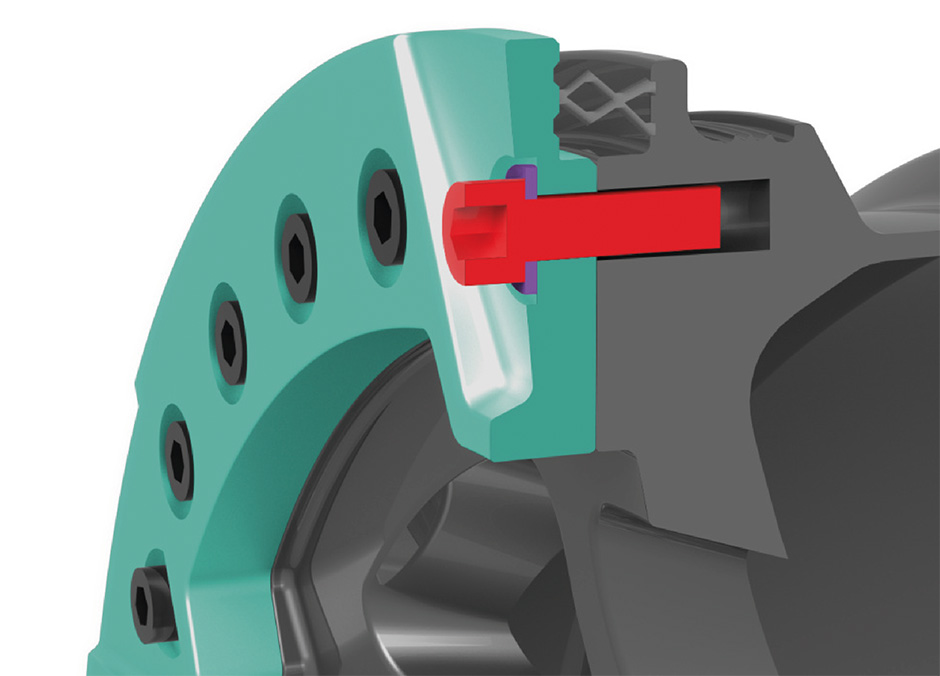
机械防脱圈轮毂部件:灰色 - 轮毂,绿色 - 防脱圈压环,红色 - 压紧螺栓,紫色 - 垫圈。
机械防脱圈轮毂使用安全事项
机械防脱圈仅适用于越野使用。由于结构比标准轮毂更复杂,在装配、车辆使用以及拆卸磨损轮胎时,需要采取特殊安全措施。
操作机械防脱圈轮毂的一般安全注意事项:
• 遵守标准轮胎安装说明。必须确认安装到轮毂上的轮胎尺寸正确。不得在未使用轮胎安全笼的情况下使胎圈就位,也不得缺少带锁定式气嘴夹头和软管的充气设备;软管应允许操作人员与装配总成保持至少一米距离。
• 始终使用高质量、经过校准的扭矩扳手。优质扳手应随附校准证书,通常可保证设定扭矩的精度在 +/-3% 以内。
• 轮胎胎圈参数会因制造商、规格尺寸与负荷等级而有很大差异。并非所有轮胎都适用于机械防脱圈轮毂。某些轮胎的胎圈可能过薄,此时压环无法提供足够夹紧力和密封性;另一些轮胎的胎圈可能过厚,则需要安装防脱圈垫片套件,以获得理想的支承面间隙,同时避免压环和螺栓承受过大负荷。关于胎圈尺寸的更多信息,请参阅装配章节。
• 对安全至关重要: 由于振动以及部件的热胀冷缩,必须定期检查机械防脱圈压紧螺栓的拧紧扭矩。这可确保压环对轮胎胎圈施加安全使用所需的夹紧力。建议在首次安装后行驶10–15公里时检查螺栓,之后每行驶400公里检查一次。
• 压紧螺栓扭矩下降会导致轮胎气压迅速降低,并可能造成产品或车辆损坏。
• 对安全至关重要: 轮胎内仍有气压时,切勿松开机械防脱圈压紧螺栓,否则可能导致人身伤害及产品损坏。
• 始终遵守压紧螺栓的推荐拧紧扭矩。
• 对安全至关重要: 切勿使用强度等级更低的紧固件替换压紧螺栓。最低允许等级为 Grade 8。
• 对安全至关重要: 不建议使用更高强度等级的螺栓。即使采用此类螺栓,也不能认为其拧紧扭矩与标准 Class 10.9 螺栓相同。对于拧入6061铝合金螺纹的具体螺栓尺寸及材料/强度等级,应向紧固件供应商获取建议。
机械防脱圈轮毂装配流程
以下为机械防脱圈轮毂的一般装配顺序、工具与设备
- 轮胎拆装机或轮毂固定设备(推荐)。
- 轮胎安装润滑剂(必需)。
- 轮胎撬棒套件(推荐)。
- 棘轮扳手及英制套筒组(必需)。
- 带套筒转接头的充电式电钻(推荐)。
- 经过校准的扭矩扳手(必需)。
- 轮胎气门嘴安装工具(必需)。
- 防卡润滑剂(Permatex 80078、Loctite LB 8150 或同类产品)(推荐)。
- 空气压缩机,建议使用3/4英寸管路以确保足够供气量(必需)。
- 带锁定式气嘴夹头且延长软管不少于一米的轮胎充气枪(必需)。
- 轮胎安全笼(必需)。
装配前准备
- 检查每只轮毂和每条轮胎,确认不存在缺陷。
- 使用随附压紧螺栓手动检查防脱圈支承面上的若干螺纹孔,确认套件中的螺栓规格正确且螺纹加工无误。
- SKILL FORGED WHEELS 使用 M10x1.25、长度34毫米、强度等级10.9的 GR5 钛合金螺栓。
检查轮胎胎圈尺寸
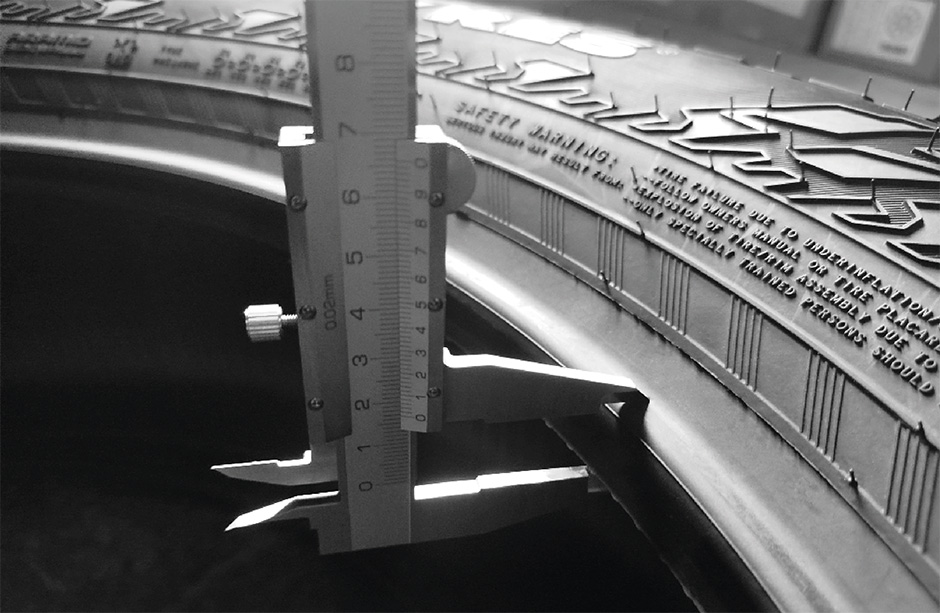
- 订购轮毂前,使用游标卡尺检查计划安装的每条轮胎。
- 每个胎圈应测量3个不同位置。同一胎圈圆周不同位置以及同一轮胎两个胎圈之间都可能存在差异。请将测量数据提供给 SKILL FORGED WHEELS 经理,以便正确配置轮毂订单。
- 安装前,确认轮胎胎圈根部没有多余橡胶飞边。飞边可能妨碍轮胎正确就位,或造成密封问题。必要时可使用安装刀小心切除多余部分,但不要损伤胎圈本体。
安装顺序
- 将标准气门嘴安装到轮毂的气门嘴孔中。
- 将轮毂正面朝上固定在轮胎拆装机夹具中。
- 润滑轮胎内侧胎圈,使其更容易沿轮毂表面滑动。
- 将轮胎套到轮毂上,利用身体重量使内侧胎圈越过防脱圈支承面。胎圈越过支承面时应有明显阻力;必要时使用轮胎撬棒。
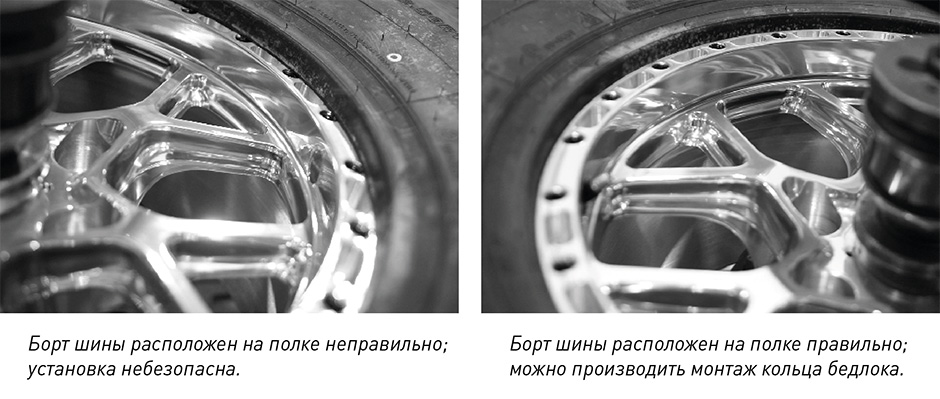
- 内侧胎圈越过防脱圈支承面后,将外侧胎圈放到支承面上,并调整到相对于螺纹孔呈同心状态。确认胎圈位于螺纹孔表面以下。
- 将防脱圈压环放在轮胎外侧胎圈上,并使压环通孔与轮毂螺纹孔对齐。此时压环与轮毂之间会存在间隙。
- 将随附垫圈放入防脱圈压环的凹槽中。
- 在每颗螺栓的全部螺纹长度上涂抹防卡润滑剂。
- 用手将每颗螺栓至少拧入5整圈,避免发生错扣或交叉螺纹。
- 随后可使用带套筒的棘轮扳手,或带转接头的充电式电钻,按照星形顺序逐步将螺栓拧入轮毂,直到螺栓头开始接触压环上的垫圈。
- 使用充电式电钻时,将扭矩限制设为约量程的1/3,通常为档位3,以免损坏螺纹。不得使用钻孔模式。
- 不要使用冲击扳手。
- 当螺栓头抵住垫圈与压环后,必须改用扭矩扳手。
拧紧扭矩与最终装配
M10x1.25、长度34毫米、强度等级10.9的 GR5 钛合金螺栓推荐最终拧紧扭矩:涂防卡润滑剂时 - 28 lb-ft(37.9 N·m),干式安装时 - 35 lb-ft(47.5 N·m)。
按照星形或交叉顺序拧紧螺栓,使压环沿整个圆周均匀压紧轮胎胎圈。不遵守此要求可能导致压环损坏、螺栓断裂或轮胎在轮毂上偏斜。
建议分阶段提高所有螺栓的拧紧扭矩:先达到推荐值的50%,再达到80%,最后达到最终扭矩。
使用防卡润滑剂时,依次为14 lb-ft(19 N·m)、22.4 lb-ft(30.4 N·m),最后28 lb-ft(37.9 N·m)。
完成最终拧紧后,压环应与轮毂贴合。
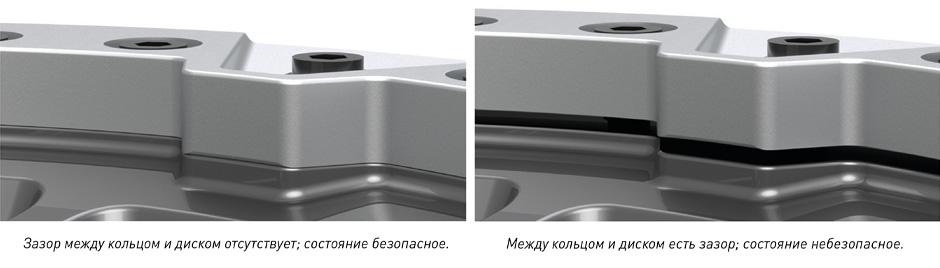
对安全至关重要: 如果压环未与轮毂贴合,则不得使用该总成 — 螺栓会逐渐松动。
- 若压环与轮毂之间的间隙不超过2毫米,通常可将最终拧紧扭矩增加2–4 lb-ft 来消除间隙。
- 若增加扭矩后间隙仍未消失,必须拆卸车轮并安装机械防脱圈垫片套件,然后重新装配至此步骤。
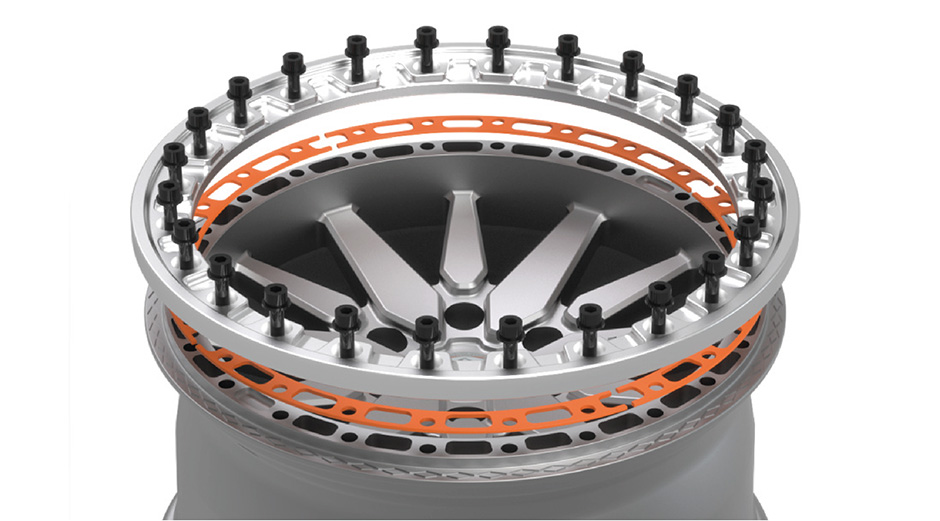
- 机械防脱圈垫片套件安装在压环与轮毂之间,用于增加支承面间隙。
- 将已装配的轮胎和轮毂放入轮胎安全笼,并将充气设备的锁定式气嘴夹头连接到轮毂气门嘴。
- 移动到距车轮至少2米的安全区域。胎圈就位时,应站在没有防脱圈压环的一侧,而不是压环和螺栓所在一侧。
- 开始充气,使轮胎内侧胎圈就位。
- 内侧胎圈的就位压力取决于轮毂与轮胎组合,但不得超过50 psi(3.4 bar)。
- 轮胎就位后,将车轮从安全笼中取出,并重新检查每颗螺栓的拧紧扭矩。
- 建议用记号笔在每颗螺栓上标记检查点或线条。这样在安装到车辆后,可以直观看出是否有螺栓开始松动。
- 之后可根据需要对轮胎与轮毂总成进行动平衡,并安装到车辆上。
机械防脱圈轮毂拆卸
对安全至关重要:轮胎内仍有气压时,切勿松开或拆下机械防脱圈压紧螺栓,否则可能造成严重人身伤害或产品损坏。
- 拧下气门芯,将轮胎内压力完全释放。
- 使用轮胎拆装机的胎圈分离装置,使内侧胎圈脱离轮毂内侧安装座。
- 完成后即可安全拆卸机械防脱圈压紧螺栓。
- 拆下全部压紧螺栓并将防脱圈压环放到一旁后,即可通过防脱圈支承面将轮胎完全从轮毂上拆下。必要时使用轮胎撬棒。
- 拆卸后,必须仔细检查轮毂、螺栓、垫圈与防脱圈压环是否存在损伤或磨损。
对安全至关重要: 检查轮毂是否有裂纹或变形。有裂纹或弯曲的轮毂不得再次使用,也不得尝试修复弯曲轮毂。
- 检查轮毂螺纹孔是否存在螺纹损伤或杂物。
- 部分轮毂设有两组螺纹孔。如果其中一组受损,重新装配时可使用第二组,轮毂仍可继续使用。
- 每次轮毂与另一条轮胎重新装配时,强烈建议使用新的螺栓与垫圈套件。
- 如必须重复使用螺栓,务必检查是否存在腐蚀、螺纹损伤或结构破坏迹象。发现任何缺陷均不得继续使用。
- 将防脱圈压环按照安装方向放置在轮毂防脱圈支承面上,或放置在确认平整的表面上,以检查压环是否仍保持平整。
- 如果在需要时未安装机械防脱圈垫片套件,或拧紧扭矩超过建议值,防脱圈压环可能发生不可逆变形并呈锥形。
对安全至关重要: 发生不可逆变形的压环强度会降低,无法再可靠夹紧新轮胎。为确保安全使用,必须更换为新压环。
- 检查所有部件并更换损坏零件后,应按照本文前述装配说明重新操作。